NOTICE / 2026-09-04
家清用品质量管控体系在洗洁精生产环节的关键技术要点
洗洁精作为日化品类中流通速度最快的单品之一,其质量管控早已不是简单的“去油力测试”所能覆盖。从原料进厂到灌装封箱,任何环节的微生物超标或表面活性剂活性波动,都会直接导致消费者投诉与渠道退货。晋中莎秋商贸有限公司在服务华北区域商超网络时发现,真正决定洗洁精品质上限的,往往不是配方本身,而是生产现场对关键控制点的执行精度。
活性物含量与黏度曲线的动态平衡
洗洁精的国标(GB/T 9985)对总活性物含量要求不低于15%,但实战中,**阴离子表面活性剂(如LAS/AES)与非离子表活(如6501)的比例调配**,才是影响去污力与泡沫稳定性的核心变量。我们建议生产批次取样密度从每2小时一次加密至每30分钟一次,尤其在切换不同供应商的磺酸原料后,需立即用旋转黏度计验证25℃下的黏度是否落在800-1500 mPa·s的工艺窗口内。若黏度骤降超过10%,大概率是AES中未磺化物比例超标,此时必须调整增稠剂(氯化钠)的投加梯度,而非盲目补加香精或防腐剂。
微生物限值控制:不仅仅是防腐剂的事
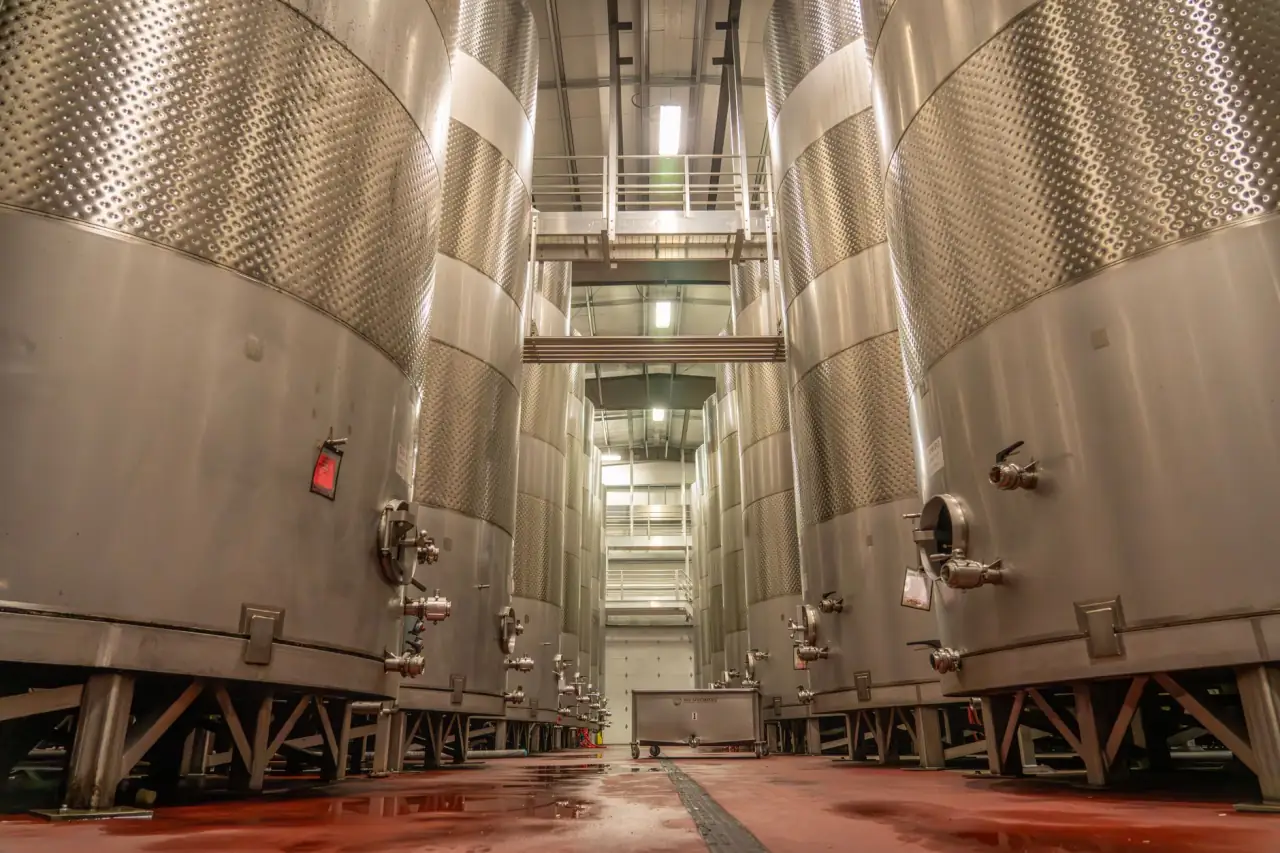
很多工厂只关注成品灌装前的防腐剂浓度,却忽视了**纯化水管道生物膜**和**香精储罐死角**这两个隐性污染源。尤其是在夏季,洗洁精生产环境温度常超过30℃,假单胞菌在碳钢管道内的繁殖速度会呈几何级增长。我们的实操经验是:每周对配料罐、均质机、灌装头进行CIP清洗后,必须用ATP生物荧光检测仪抽查残留值,要求RLU读数低于150;同时,将防腐剂(如卡松或DMDMH乙内酰脲)的投加点从配料末期提前至中和反应完成后的15分钟内,让抑菌成分更均匀地包裹胶束结构。
针对柔顺剂、洁厕灵、油污净等其他品类,虽然工艺逻辑与洗洁精相通,但**pH环境差异决定了防腐体系必须单独设计**。例如,洁厕灵的强酸性(pH 1.5-2.5)环境下,阳离子表面活性剂容易水解失效,此时应选用耐酸的非离子增溶剂;而油污净因碱度偏高(pH 12以上),常规卡松会迅速分解,需切换为苯并异噻唑啉酮类复配方案。这种跨品类的质量思维,正是我们为合作代工厂提供技术咨询时反复强调的重点。
灌装环节的异物与容量偏差管控
灌装线上的金属检测仪往往只针对≥1.2mm的磁性金属,但洗洁精生产中最常见的异物其实是**原料编织袋碎屑**和**结晶体析出物**。前者源于投料时未使用磁力架拦截,后者则是因为高浓度AES在低温储存后形成透明凝胶粒。解决前者需在原料拆包区加装双层振动筛(40目+80目);解决后者则要严格控制灌装温度不低于25℃,并在成品静置罐内加装慢速搅拌桨(转速≤30rpm),避免剪切力破坏胶束网络。
容量偏差方面,采用伺服活塞式灌装机时,建议每500瓶做一次在线称重复核。我们实测发现,当灌装头密封圈磨损0.2mm后,单瓶净含量会产生±8克的漂移,这个数字在500克规格的洗洁精上意味着±1.6%的误差,虽然符合国家规定(±2%),但会显著影响消费者对“满瓶感”的预期。
常见问题与现场应急对策
- 分层或浑浊:多为香精与增溶剂比例失谐,可补加0.3%-0.5%的乙醇或短链醇类助溶,切勿直接搅拌增稠。
- 泡沫异常增多:检查是否混入洗衣液原料管路中的消泡剂残留,需对共用管线执行“三段式冲洗”并做泡沫对比测试。
- 低温浑浊:若在5℃环境下出现絮状物,说明非离子表活的浊点偏低,需替换为支链化脂肪醇聚氧乙烯醚。
质量管控体系的真正价值,不在于应付抽检,而在于把每一批洗洁精、洗衣液、柔顺剂、洁厕灵或油污净都当成“下一个被用户倒进热水里搓碗”的产品来对待。当生产数据、清洗记录和原料批次追溯码能形成一个闭合环时,即使出现偶发性异味或去污力波动,也能在2小时内锁定问题源头并启动召回演练。